गोडेरे वॉलेट शिपमेंट से पहले कौन से गुणवत्ता निरीक्षण चलाता है?
चार प्रक्रिया
1.छिपाएँ, ट्रिम करें और घटक
ग्राहक के सामने आने वाली समस्याएँ आम तौर पर एक भौतिक अंतर के रूप में शुरू होती हैं जिसे किसी ने नहीं लिखा। इसलिए खाल की प्रत्येक खेप को मिलीमीटर, टोन और हैंडल में गेज के लिए एक बनाए रखे गए मास्टर कार्ड में रखा जाता है। दृश्य पैनल के अंदर आने वाले दोषों को गिना जाता है और इस बिंदु पर अलग रखा जाता है। वजन और टोन के लिए अस्तर के कपड़े की जांच की जाती है, छाया के लिए सिलाई धागे की जांच की जाती है, और पैटर्न, कोटिंग और यात्रा के लिए क्लैप्स या ज़िप इकाइयों की जांच की जाती है, क्योंकि किसी अन्य उत्पादन लॉट से प्लेटेड क्लैस्प अंधेरे छिपाने पर अलग-अलग पढ़ सकता है, भले ही विनिर्देश स्थानांतरित न हुआ हो।
2.बेंच कार्य
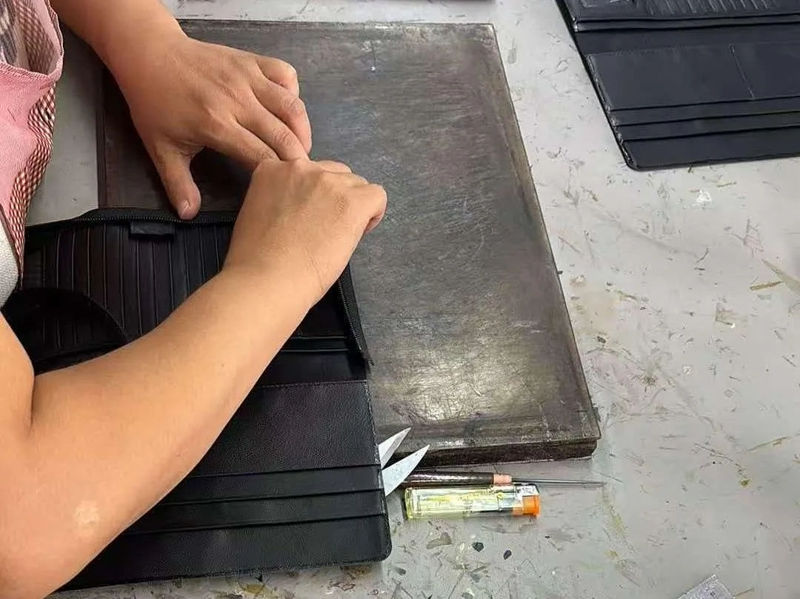
बेंच वह जगह है जहां बटुआ या तो आश्वस्त करने वाला होता है या नहीं। हमारे चेक में सीम गिनती, जुड़ने के दोनों किनारों पर थ्रेड तनाव, छोड़े गए या दोहराए गए सीम, संरेखण जहां पैनल मिलते हैं, और कार्ड जेब की समरूपता शामिल है। छिपाना एक चलती हुई सामग्री है, इसलिए चेक को सेट अप के बजाय प्रत्येक बंडल के उद्घाटन, मध्य और बंद पर दोहराया जाता है। इस प्रकार घिसी हुई सुई या ताजा बोबिन से बहाव को ऑर्डर के अंत तक पहुंचने से पहले ही पकड़ लिया जाता है।
3.तैयार माल
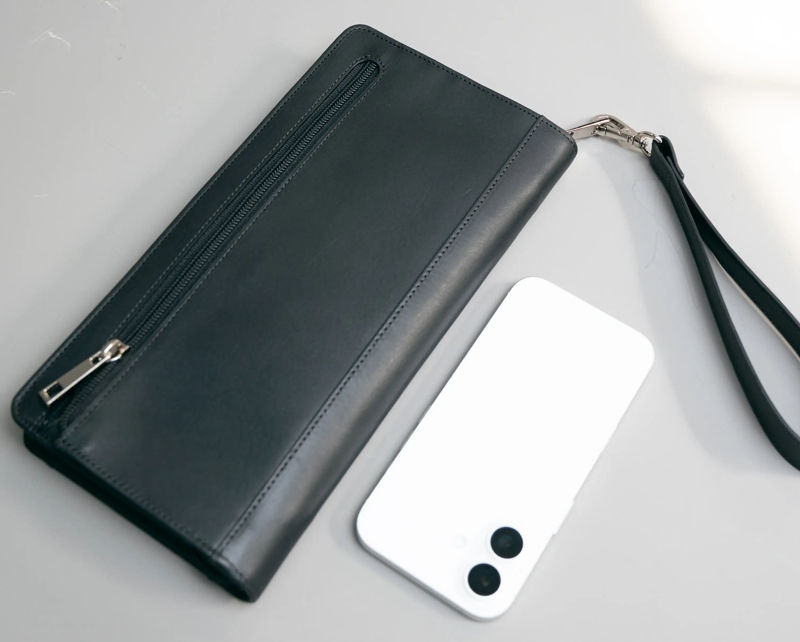
प्रत्येक इकाई को एक विज़ुअल पास मिलता है। दृश्य सूची में अवांछित निशान, असमान किनारे का पेंट, ढीले सिरे, धातु के हिस्सों पर खरोंच और पैनलों के बीच फैले टोन को शामिल किया गया है। एक परिभाषित नमूना फिर मापने की मेज पर जाता है, जहां बंद और खुले आयामों को सहमत सहनशीलता के अनुसार रखा जाता है, सीम गिनती सत्यापित की जाती है, किनारे के पेंट कवरेज की समीक्षा की जाती है और प्रत्येक अकवार और ज़िप पर हाथ से काम किया जाता है।
जहां कोई खरीदार औपचारिक नमूना योजना पर काम करता है, हम ऑर्डर देते समय सहमत निरीक्षण स्तर और स्वीकृति सीमा के साथ आईएसओ 2859-1 लागू करते हैं। चमड़े के सामान के लिए सामान्य व्यवस्था स्तर II है जिसमें प्रमुख दोषों के लिए 2.5 और छोटे दोषों के लिए 4.0 है। दोष वर्गों को तर्क के बजाय लिख दिया जाता है, ताकि आंतरिक जेब पर खरोंच और एक असफल ज़िप को कभी भी एक ही दोष के रूप में नहीं माना जाता है।
4.पैकिंग और लोड आउट
सामान हमारे हाथ से छूटने के बाद अंतिम द्वार खरीदार की रक्षा करता है। हम गिनती की पुष्टि करते हैं, कार्टन मार्किंग और आंतरिक सुरक्षा को सत्यापित करते हैं, जांचते हैं कि आकार और टोन वर्गीकरण सही है, और पैकिंग सूची के साथ पैक किए गए टोकरे की तस्वीर लेते हैं। समुद्री माल ढुलाई के लिए एक पैक्ड कार्टन भी एक ड्रॉप और संपीड़न परीक्षण से गुजरता है, क्योंकि एक बटुआ जो कारखाने में जीवित रहता है वह हमेशा कंटेनर संपीड़न के चार सप्ताह तक जीवित नहीं रहता है। सिलिका पैक, पॉली बैग और बारकोड लेबल की समीक्षा एक ही बिंदु पर की जाती है, क्योंकि एक गायब डिसेकेंट बाद में मोल्ड शिकायत के रूप में फिर से प्रकट होता है।
| प्रक्रिया | आवृत्ति | बिंदुओं पर जांच की गयी |
| छिपाएँ, ट्रिम करें और घटकों | प्रत्येक खेप, बहुत-बहुत | संदर्भ, गेज, टोन, हैंडल, दोष छुपाएं; मास्टर कार्ड में रखा अस्तर का कपड़ा और सिलाई धागा; हस्ताक्षरित नमूने के लिए क्लैप्स और ज़िप इकाइयाँ |
| बेंच का काम | खुलने वाली इकाइयाँ, फिर प्रति बंडल | पैटर्न मिलान, खिंचाव की दिशा, निशान और विकास के निशान का बहिष्कार, पैनलों की गिनती |
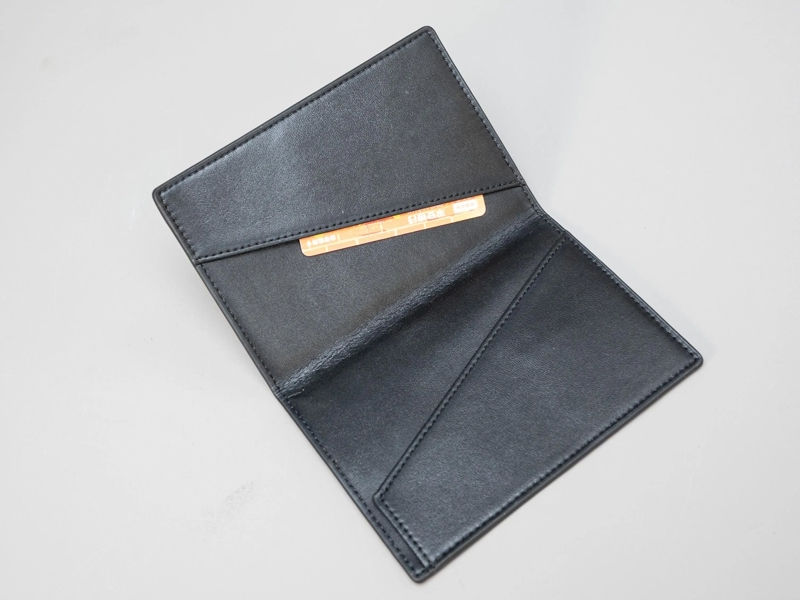
| तैयार माल | प्रत्येक इकाई दृश्य रूप से, साथ ही एक नमूना मापा गया | सतह की उपस्थिति, सीम गिनती, छोड़ी गई सीम, एज पेंट, क्लैस्प और ज़िप फ़ंक्शन, कार्ड पॉकेट की गहराई |
| पैकिंग करें और बाहर लोड करें | एक बार प्रति तैयार आदेश | गिनती, टोन प्रसार, कार्टन अंकन, आंतरिक सुरक्षा, टोकरा विन्यास, तस्वीरें |
क्या वादा नहीं किया जा सकता
दो सीमाएँ स्पष्ट रूप से बताने योग्य हैं। छिपाना अलग-अलग होता है, इसलिए स्वीकृति मानक एक मास्टर कार्ड के सामने एक श्रेणीबद्ध स्प्रेड सेट है, न कि किसी तस्वीर का सटीक डुप्लिकेट। घटक का प्रदर्शन अलग है, क्योंकि यह खरीदे गए हिस्से पर निर्भर करता है, इसलिए हम मानने के बजाय परीक्षण करते हैं और हस्ताक्षर करते हैं। जहां कोई खरीदार चक्र परीक्षण के लिए पूछता है, लक्ष्य को एक आंकड़े के रूप में सहमति दी जाती है, जैसे ज़िप संचालन या क्लैप क्लोजिंग की एक बताई गई गिनती, और परिणाम ऑर्डर डॉकेट के साथ दर्ज किया जाता है। गैर-अनुरूप स्टॉक को एक दोष वर्ग के तहत अलग कर दिया जाता है, और ऑर्डर जारी करने वाले व्यक्ति द्वारा पुनः कार्य पर हस्ताक्षर किए जाने के बाद पुन: परीक्षण किया जाता है।
अगला :
-
सम्बंधित खबर
- गोडेरे बड़े पैमाने पर उत्पादन में वॉलेट की गुणवत्ता को कैसे स्थिर रखता है?
- गोडेरे ने वैश्विक साझेदारों को मध्य-शरद ऋतु महोत्सव की हार्दिक शुभकामनाएं दीं
- असली चमड़े का बैग कैसे बनता है?
- गोडेरे ने एक जर्मन ग्राहक को उनके पहले कस्टम वॉलेट के प्रोटोटाइप और विकास में कैसे सहायता की?
- गोडेरेबैग उत्पादन के पीछे: पैटर्न बनाने से लेकर चमड़ा काटने तक
- कम्यूटर अंडरआर्म बैग कैसे चुनें? एक व्यापक तुलना मार्गदर्शिका: पीवीसी बनाम पीयू सामग्री
मुझे संदेश दे देना
समाचार अनुशंसाएँ